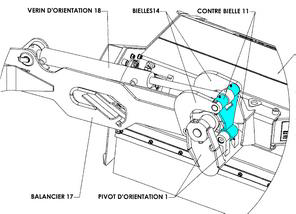
Emplacement de bielle
Nous devions concevoir une bielle renforcée destinée à guider en rotation un groupe de broyage. Un cahier des charges nous a été imposé, définissant les contraintes de résistance et de fabrication de la bielle.
Réalisation en fonderie d'une bielle de tracteur :
un projet mêlant mécanique, conception 3D, fabrication assistée par ordinateur et fonderie
Emplacement de bielle
Nous devions concevoir une bielle renforcée destinée à guider en rotation un groupe de broyage. Un cahier des charges nous a été imposé, définissant les contraintes de résistance et de fabrication de la bielle.
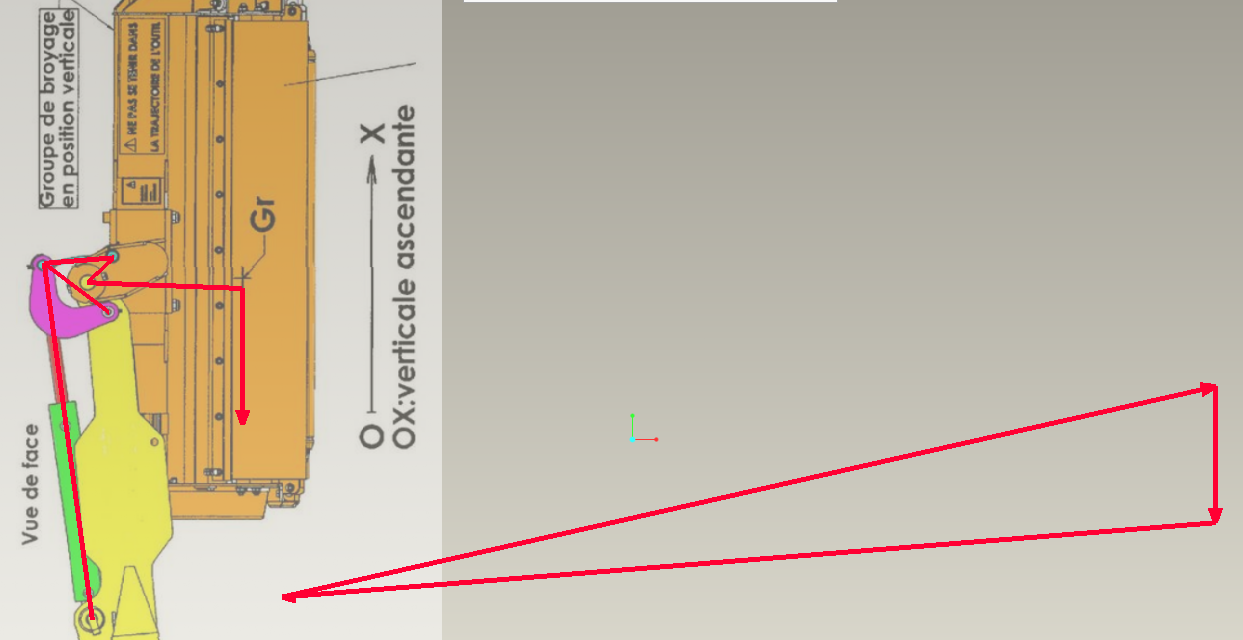
Schéma du groupe broyeur du tracteur
Pour connaître les forces, les professeurs nous ont demandé de nous aider de CREO et des esquisses pour trouver la force de traction induite dans la bielle. Pour cela j'ai utilisé le triangle des forces qui répond au PFS (principe fondamentale de la statique). En connaissant une force et la direction des autres forces, j'ai pu déduire que la bielle subissait au maximum 23 500 N dans son mouvement.
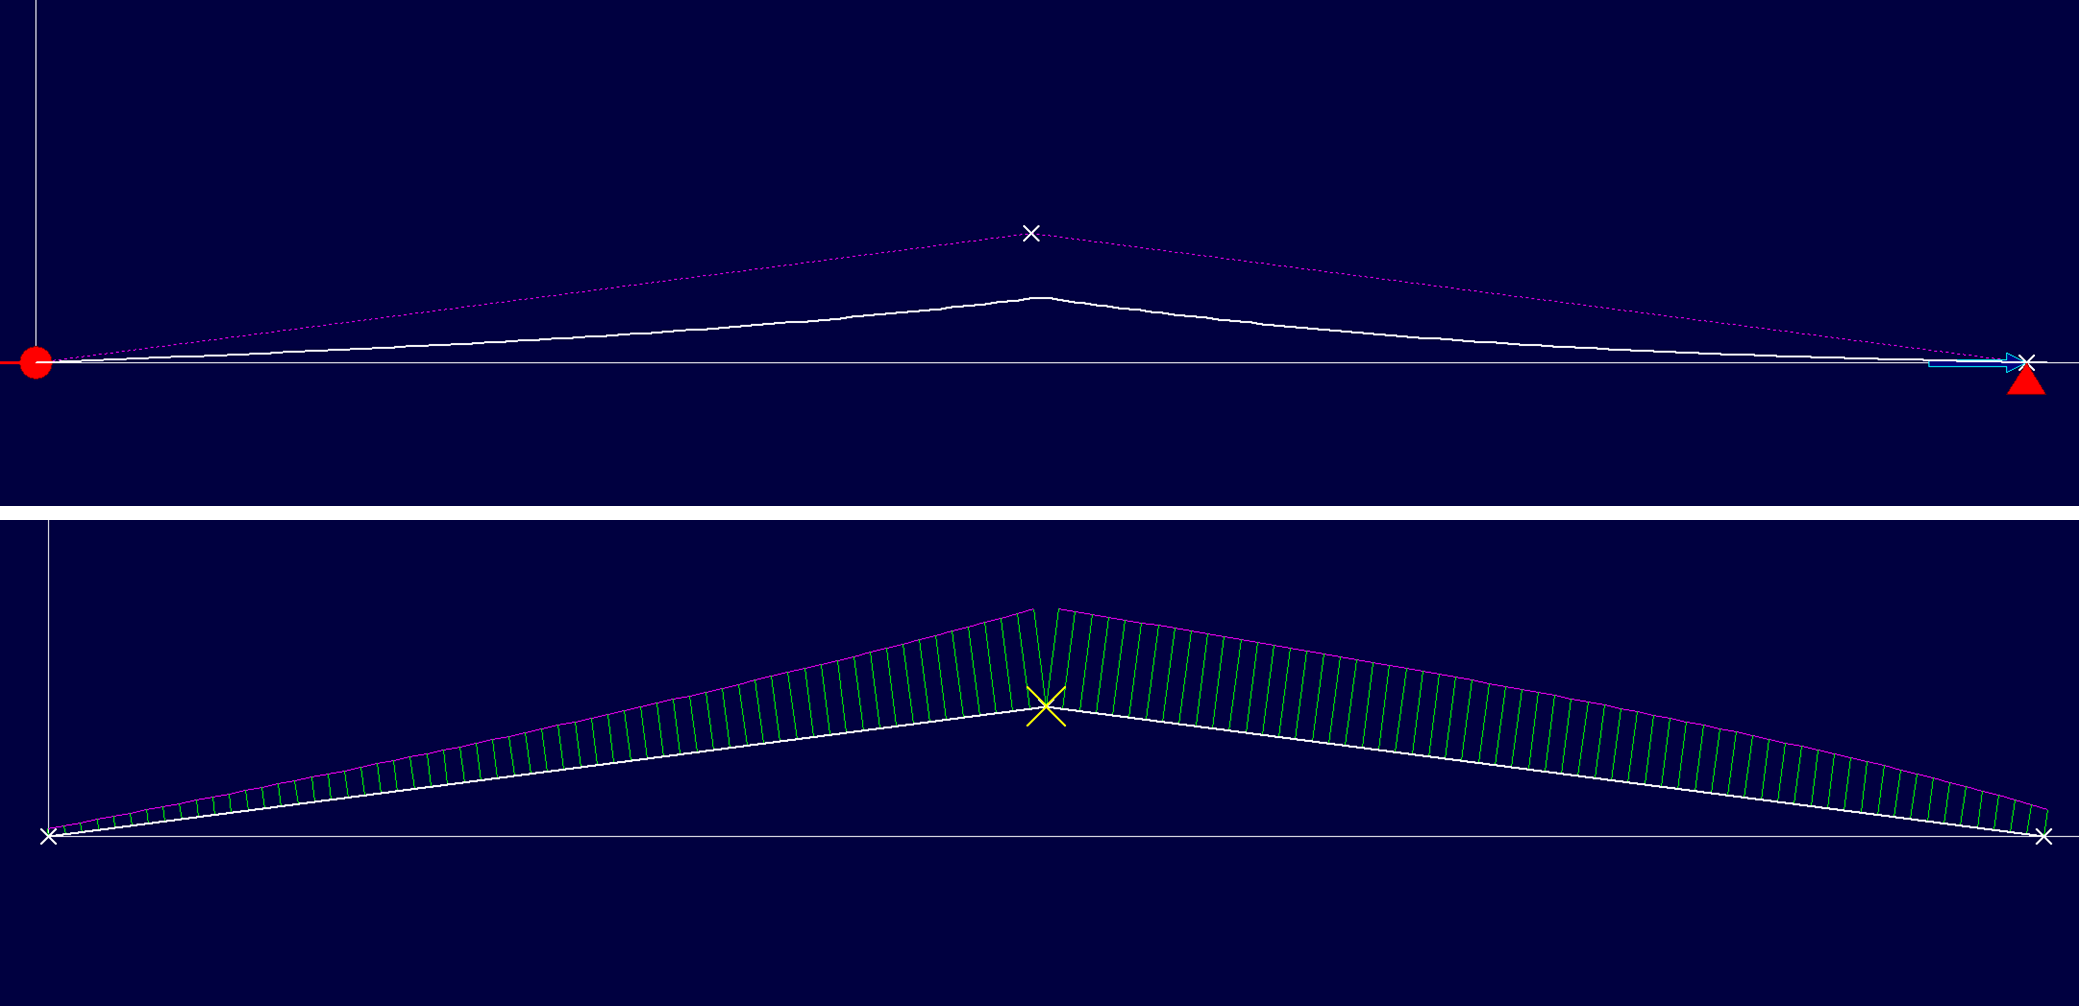
Contraintes de la bielle sur RDM LeMans
Afin de vérifier le dimensionnement de la bielle, j'ai réalisé une étude sur RDM LeMans en appliquant la force maximale de 23 500 N déterminée précédemment. La bielle a été modélisée comme une poutre soumise à une sollicitation de traction, avec les conditions d'appui correspondant à son fonctionnement.
Cette étude m'a permis d'observer la déformée de la bielle et de vérifier que les contraintes et les déplacements restent compatibles avec le fonctionnement attendu de la pièce.
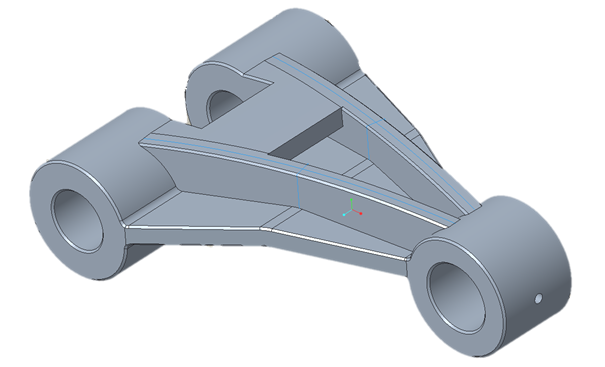
1ère bielle réalisée
J'ai d'abord dessiné les paliers comme blocs fonctionnels de la pièce et ai rajouté le plat plié. Or cela ne suffisait pas pour la bielle car elle se tordrait à cause des efforts. j'ai donc rajouté deux nervures qui font toute la longueur de la bielle, s'accrochant à chaque palier. J'ai rajouté une platine supérieure afin d'empêcher la torsion de la bielle entre les deux paliers arrières.
Pour vérifier la résistance de la bielle, j'ai utilisé le module de simulation sur le logiciel de CAO Creo parametric.
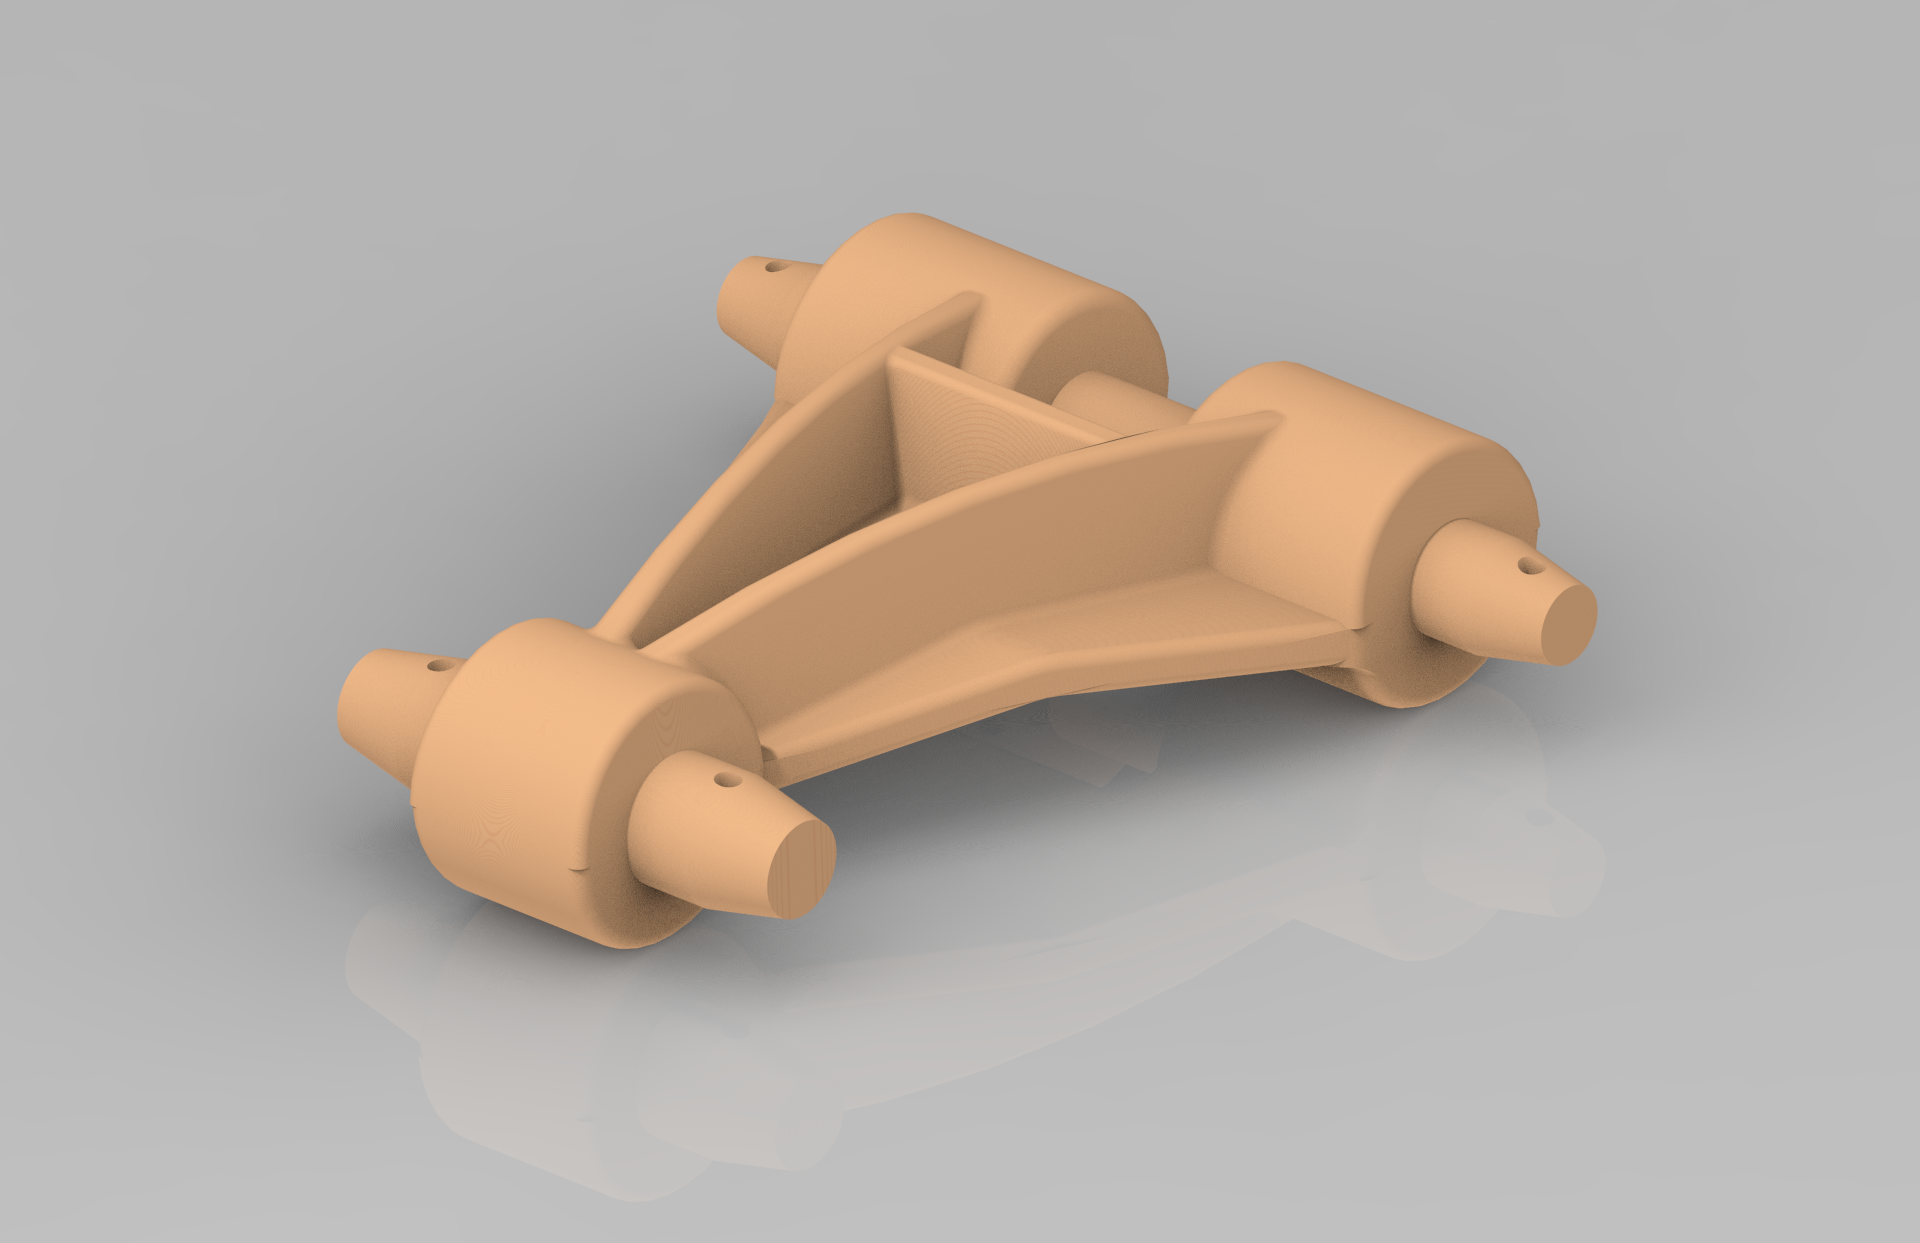
CAO de la bielle pour fonderie
Pour pouvoir réaliser cette bielle par fonderie aluminium, il a fallut modifier quelques formes du modèle. Nous avons ajouté de l'épaisseur pour un possible réusinage et des dépouilles pour faciliter le démoulage de cette bielle. les noyaux ont été directement intégrés au modèle car ce modèle sert de plaque modèle pour le sable, et les noyaux seront ajoutés après la réalisation des deux moules en sable.
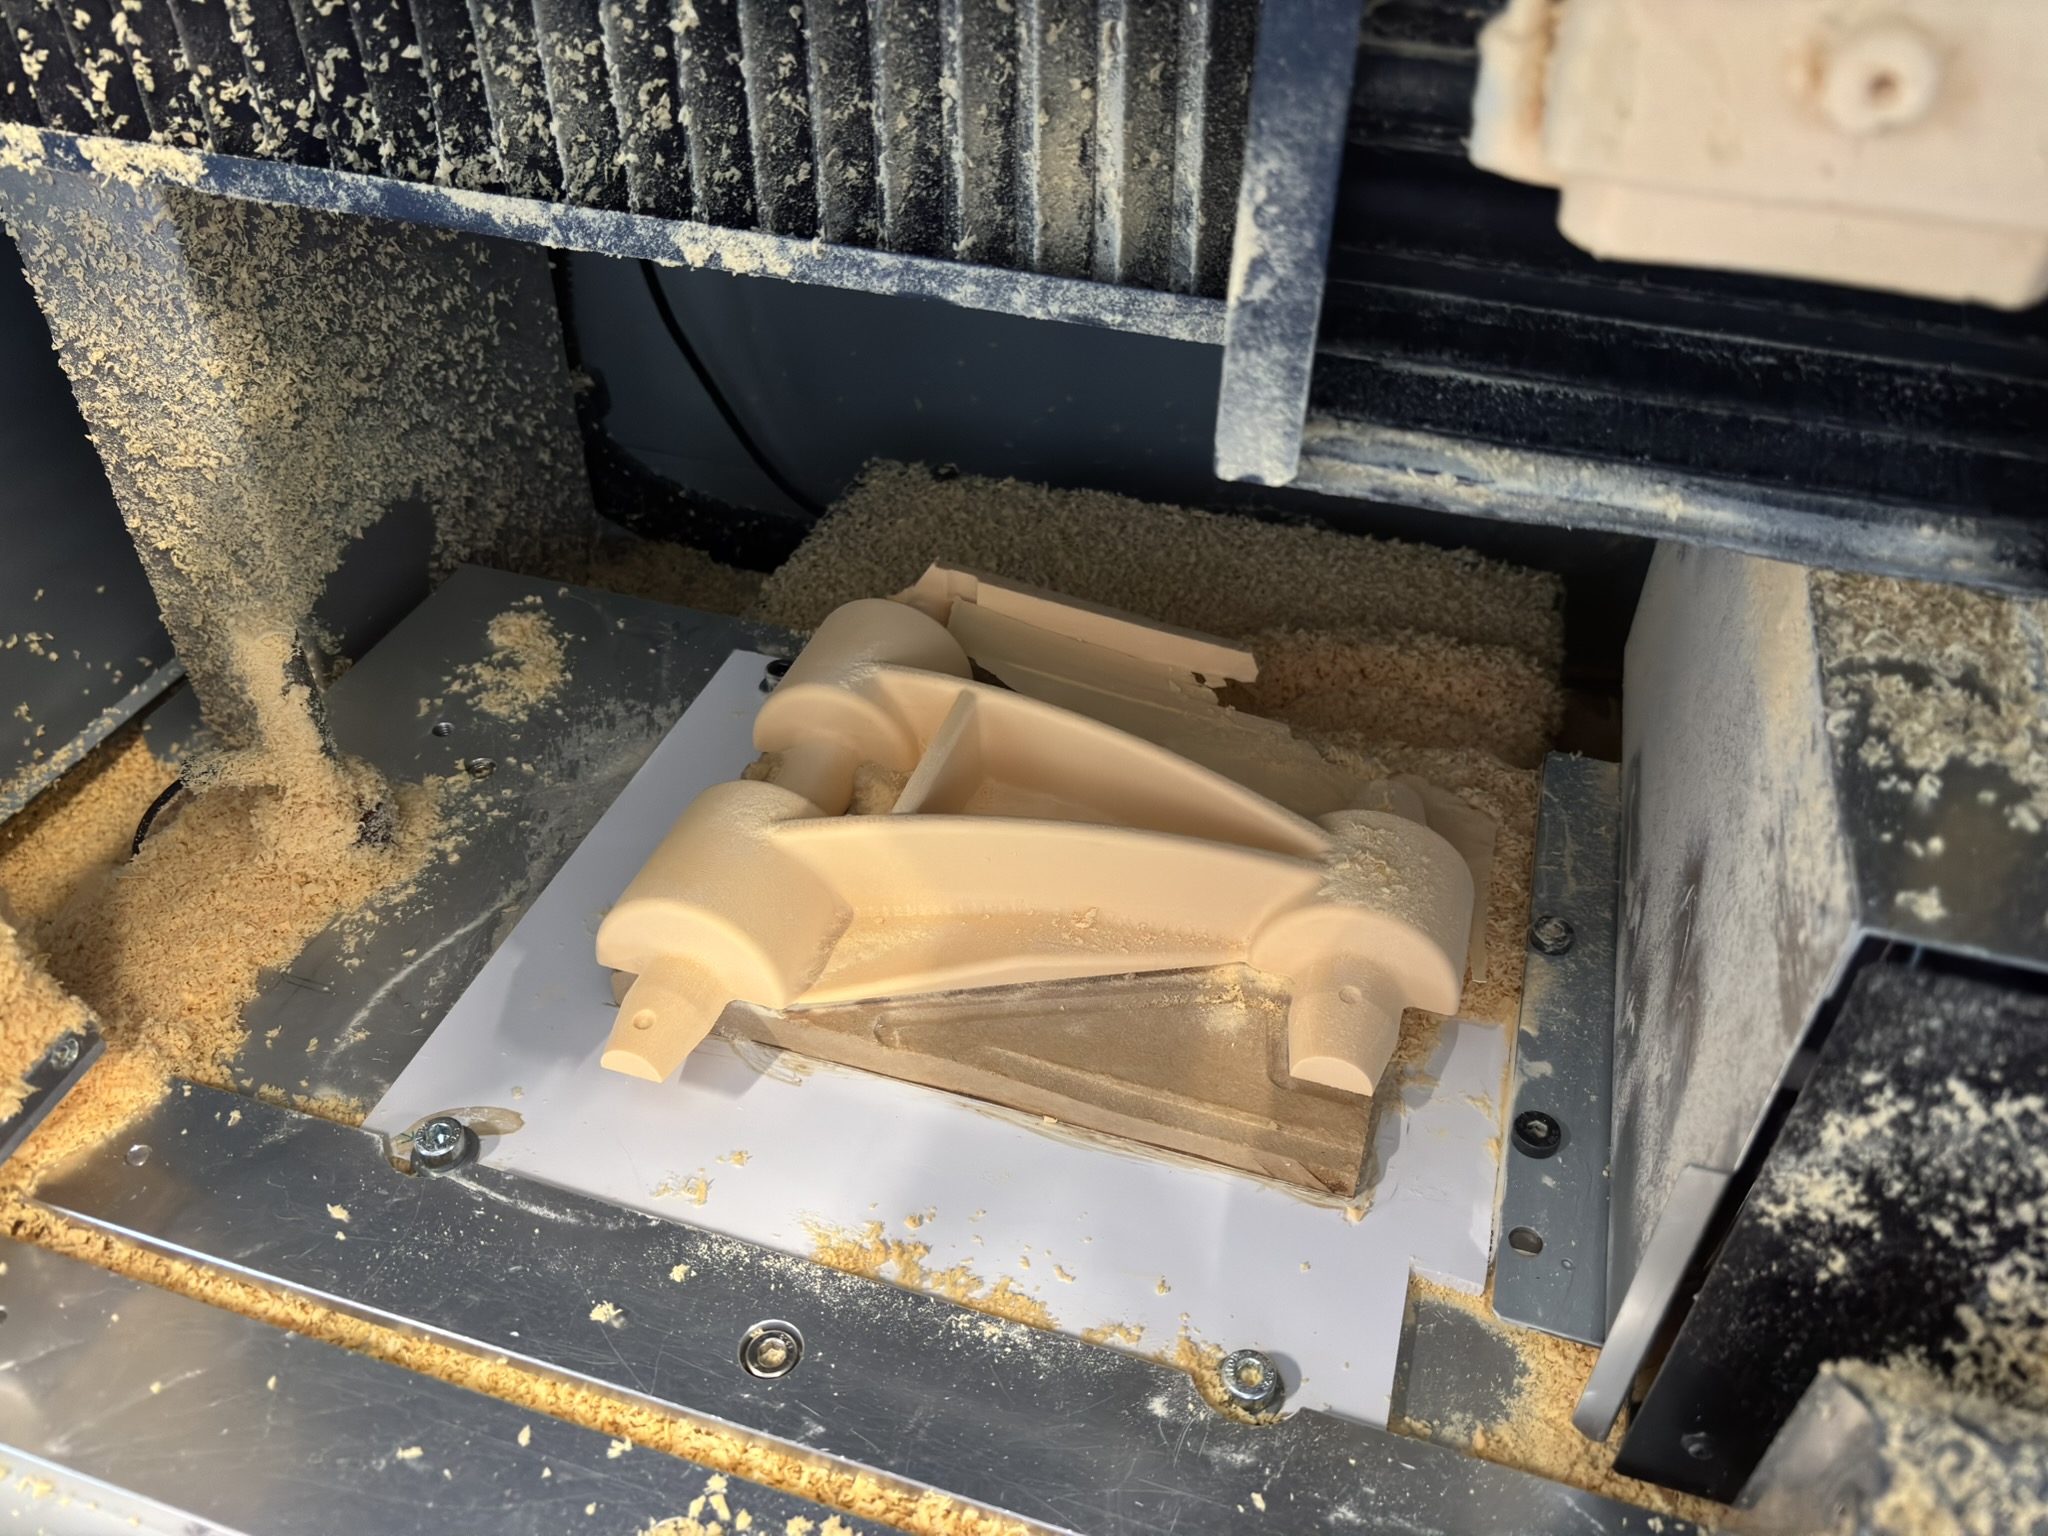
fabrication d'un demi-modèle en mousse avec une CNC Rolland
Nous avons réalisé la FAO sur le logiciel TopSolid puis avons usiné ces deux demi-modèles en mousse grâce à la CNC Rolland disponible à l'IUT.
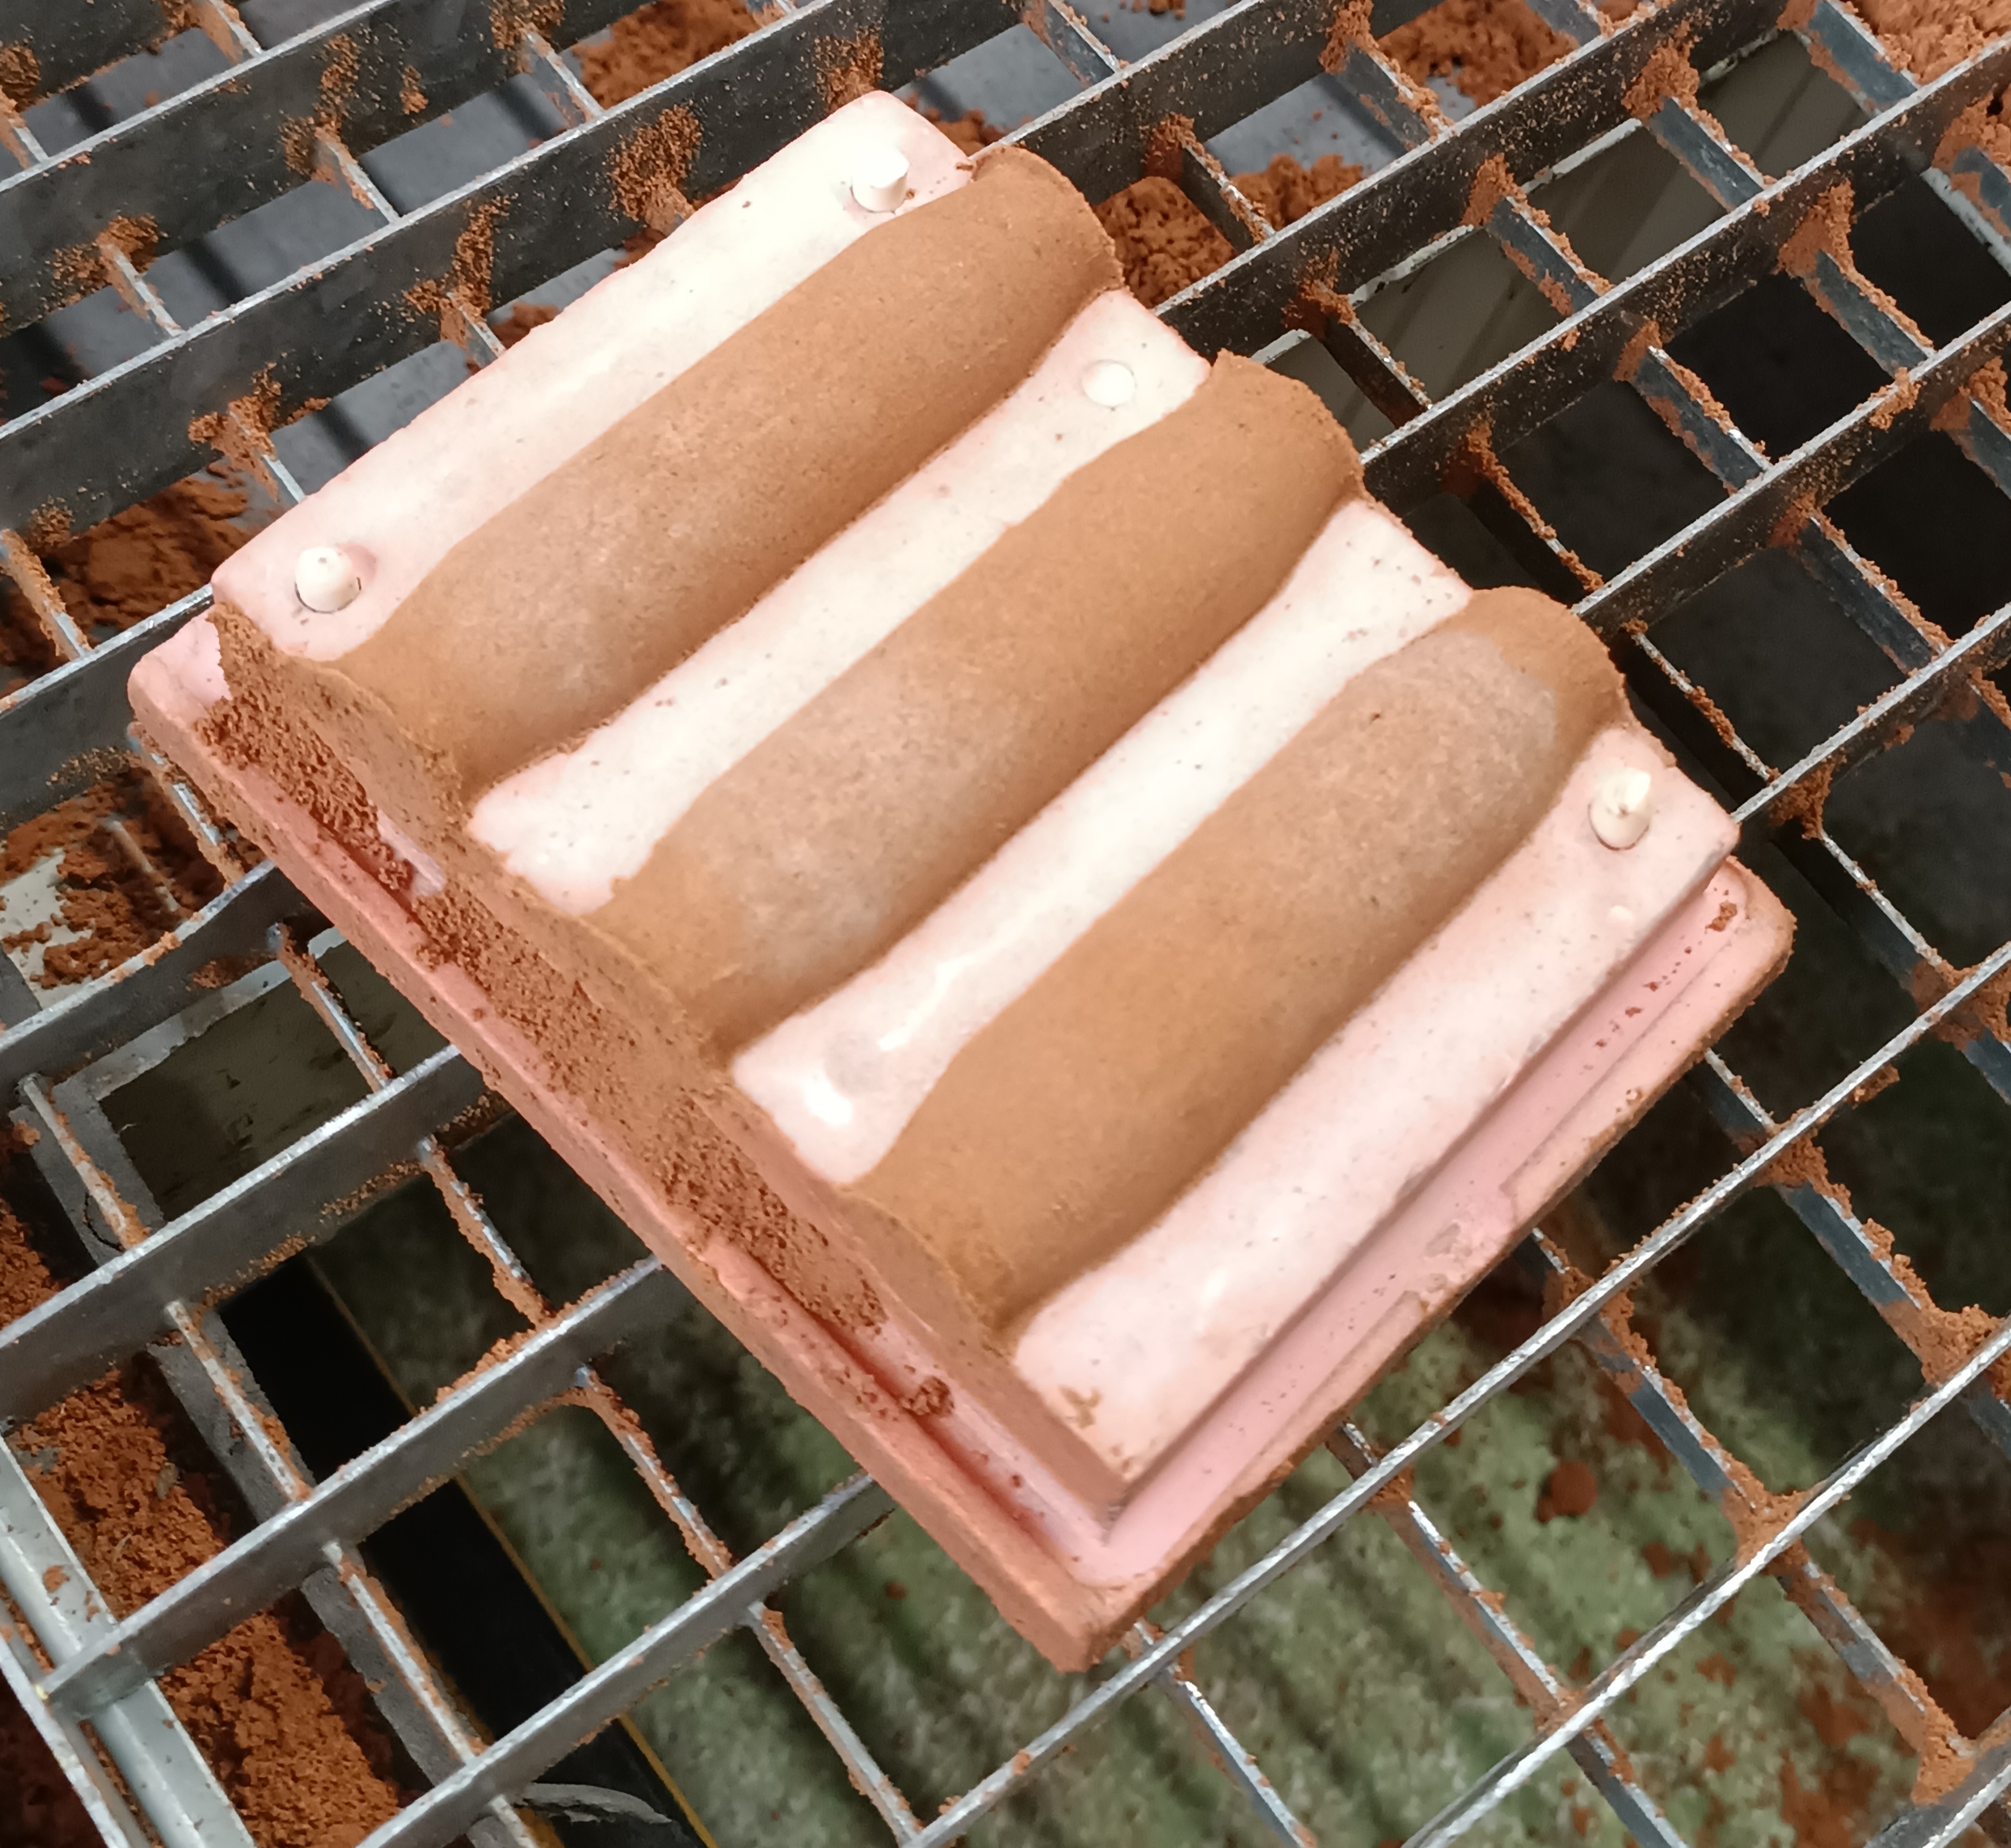
Boîte à noyau et noyaux en sable
Nous avons pu fabriquer les trois noyaux en remplissant cette boîte fermée de sable de fonderie (boîte à noyaux déjà existante). Cette étape était difficile car il fallait tasser avec ses doigts à travers un trou assez petit. Nous avons eu plusieurs noyaux qui se sont cassés lors du démoulage avant d'en obtenir des bons.
fabrication du moule
Pour fabriquer un demi-moule, on positionne d'abord le demi-modèle au centre du châssis. On n'oublie pas de placer le jet de coulée et on met du talque un peu partout. Ensuite on met du sable tamisé puis du plus gros sans oublier de tasser pour que le moule soit bien compacte.
Moule en Sable
Assemblage du moule
Après avoir tasser le sable sur les demi-modèles, nous obtenons des demi-moules dans lesquels les noyaux sont positionnés et enfermés pour la coulée.
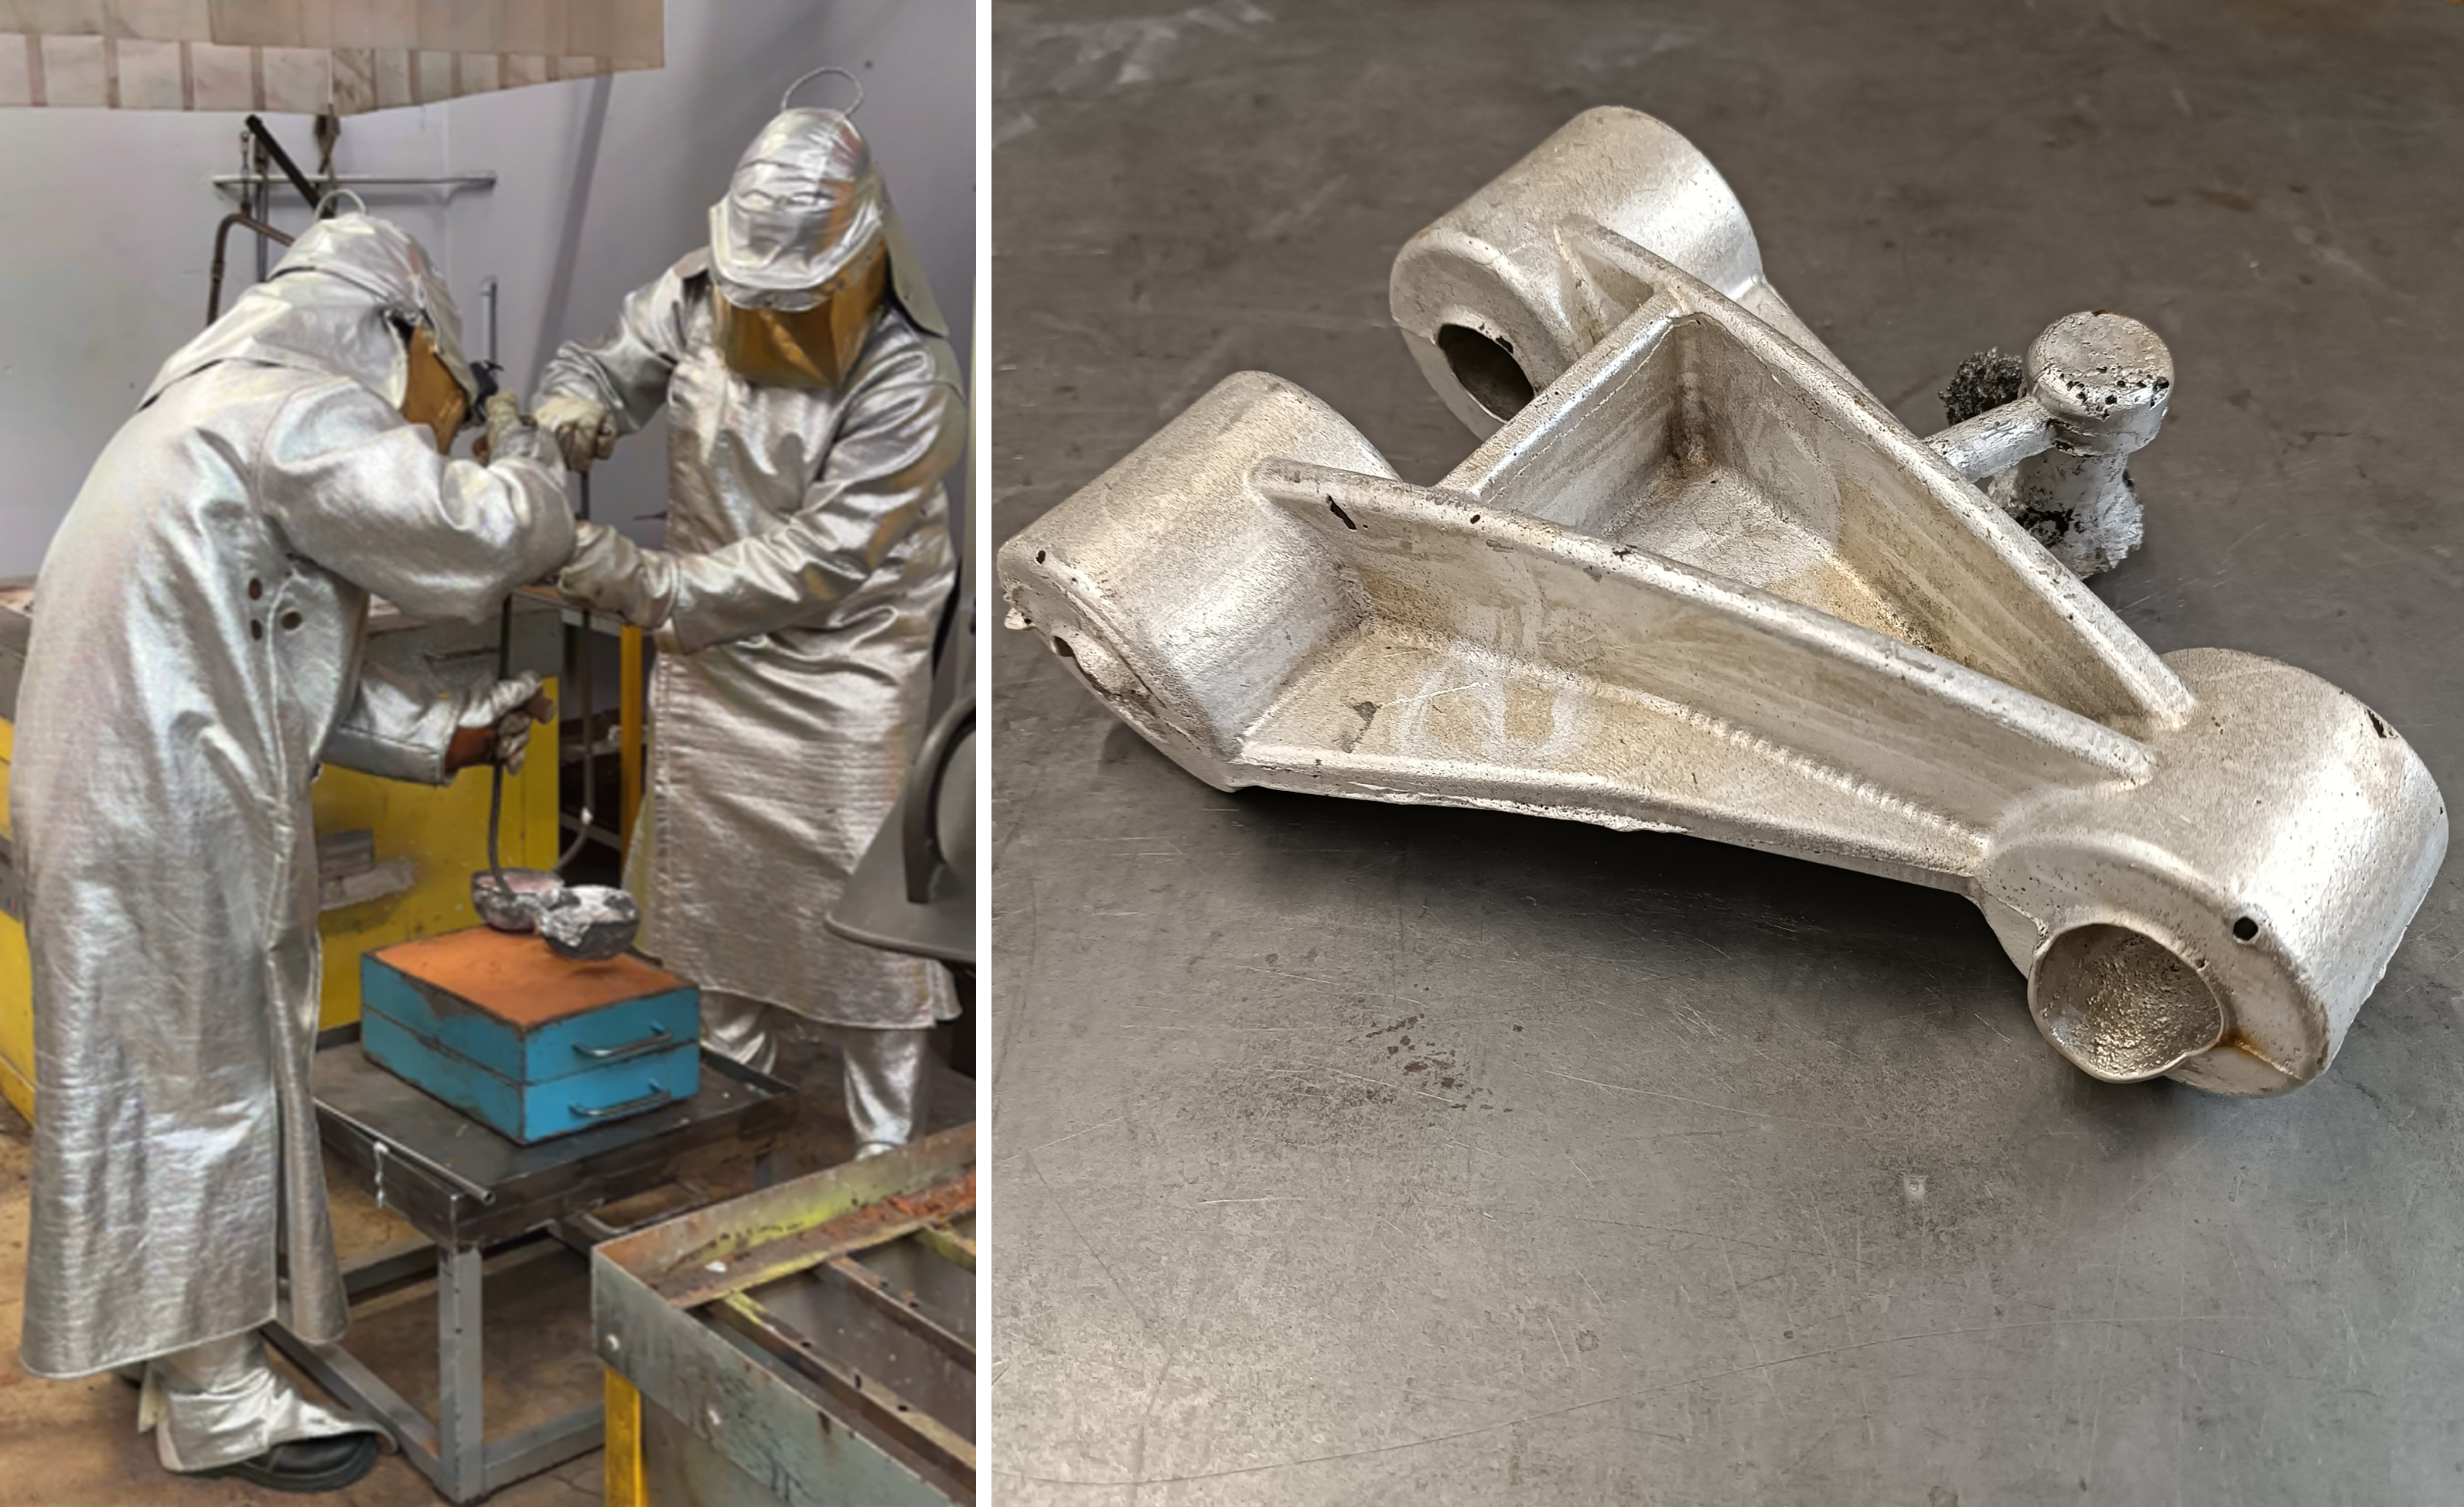
Coulée de la bielle
Une fois les deux demi-moules assemblés et les noyaux positionnés, nous avons procédé à la coulée de l’aluminium. Le métal en fusion a été versé dans le jet de coulée afin de remplir l’empreinte. Après refroidissement, le moule a été ouvert pour récupérer la bielle brute de fonderie.
Moule en Sable
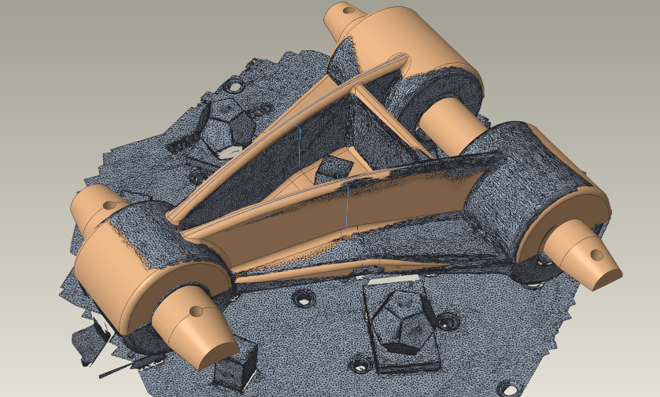
Nous avons scanné notre bielle à l'aide de la scanbox de l'IUT pour comparer notre CAO et la pièce sortie de fonderie.
On voit que la majorité des formes correspondent au modèle 3D. Mais une caractéristiques n'est vraiment pas la même : l'entraxe entre le cylindre avant et ceux de l'arrière. Cela peut être dû au phénomène de rétraction de l'aluminium lors de son refroidissement. C'est un élément à prendre en compte surtout pour les longue pièce dans des moules en sable.
Le processus de réalisation de ce TP s'est plutôt bien déroulé et une pièce finale a été faite. Les problèmes rencontrés ont été :
- La difficulté à retirer les demi-modèles, surement à cause de dépouilles trop faibles;
- Des retassures ont été observées sur un des cylindre, il aurait fallut ajouter une masselotte au dessus de celui-ci;
Ce projet TP m'a permis d'acquérir de nouvelles compétences et de mieux comprendre les étapes de fabrication d 'une pièce en fonderie.

AI Website Maker